新闻资讯
2026年银川钢桶设备生产线怎么选?高性价比厂家的评判标准
钢桶设备生产线是制桶企业的核心资产,它的性能直接决定产线的效率、产品质量和使用寿命。对银川及周边地区的企业来说,在2026年这个时间节点挑选合适的生产线厂家,需要综合评估设备技术、厂家实力和售后服务,单纯比价格很容易踩坑。本文结合行业现状,梳理四条实用的选择标准,供计划采购或升级产线的企业参考。
一、选设备先看“匹配度”:产线规划要贴合自身产品定位
1.1 明确生产规格与产能目标
钢桶规格多样,从200升标准大桶到各类中小型化工桶、油漆桶,对应设备的模具、成型工艺和焊接要求各不相同。厂家需要根据主营产品确定产线规格,再评估单班或双班产能需求。盲目追求高速度、大型号,可能导致初期浪费;配置过低则难以满足订单增长。
1.2 关注设备组合的完整性
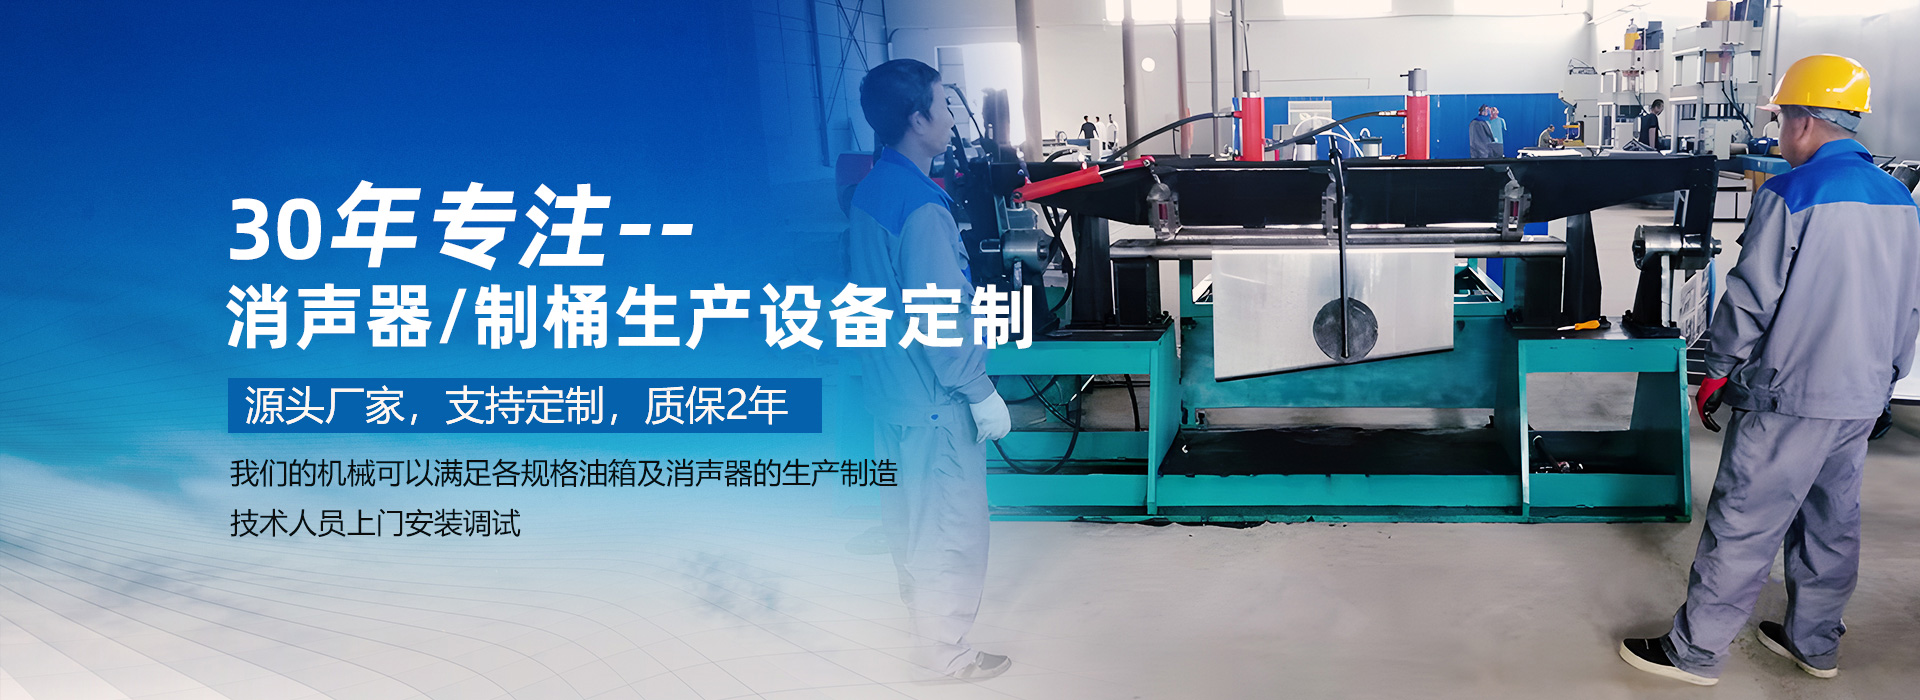
一条完整的钢桶生产线通常包括卷圆、直缝焊接、涨筋翻边、封口等多道工序设备。海力特的钢桶设备生产线覆盖了从卷圆机、直缝焊机到液压双头涨筋翻边机、液压双头封口机的全套配置,能减少不同厂商设备之间的接口兼容问题。成套采购还便于后续统一维护和技术支持。
二、设备性能看“技术细节”:核心部件与工艺水平决定产线稳定性
2.1 焊接与成型精度是关键
直缝焊接和封口质量直接关系到钢桶的密封性能。采购时要重点考察焊机是否采用稳定的滚焊工艺,涨筋翻边的液压系统是否具备双速控制,能否保证桶身成型尺寸一致。
2.2 自动化程度影响用工成本
自动化和半自动化产线的用工数量差距明显。海力特面向高端市场开发的液压双速封底机、多工位桶身成型机等设备,相比传统单机作业在减少人工干预方面更有优势。但也要结合自身技术工人的操作水平,选择合适的自动化层级,避免先进设备无法充分发挥效能。
三、厂家实力看“综合支撑”:研发能力与交付周期是隐性指标
3.1 研发团队决定设备的迭代空间
工艺需求在变化,能根据使用反馈持续改进设备的厂家更有保障。凡是有独立研发团队的设备厂商(如海力特拥有约10人的研发队伍),通常能在非标定制、自动化升级方面给出更实际的方案。
3.2 生产交付周期需纳入规划
设备从下单到投产的时间,直接影响产线改造的过渡成本。部分厂家承诺常用机型在7至10天内完成生产交付,这类短周期供货适合有紧急扩产需求的企业。双方签订合同时,务必把交付时间、安装调试责任和验收标准写入条款。

四、价值保障看“服务深度”:安装调试与售后维保缺一不可
4.1 安装调试与操作培训
设备进场后的安装调试,是产线能否迅速跑通的关键环节。供应商应提供现场安装、空载试机、带料试产等服务,并对操作人员进行培训。许多设备问题源于操作不规范,因此培训是否到位,直接反映厂家的服务态度。
4.2 售后响应与质保条款
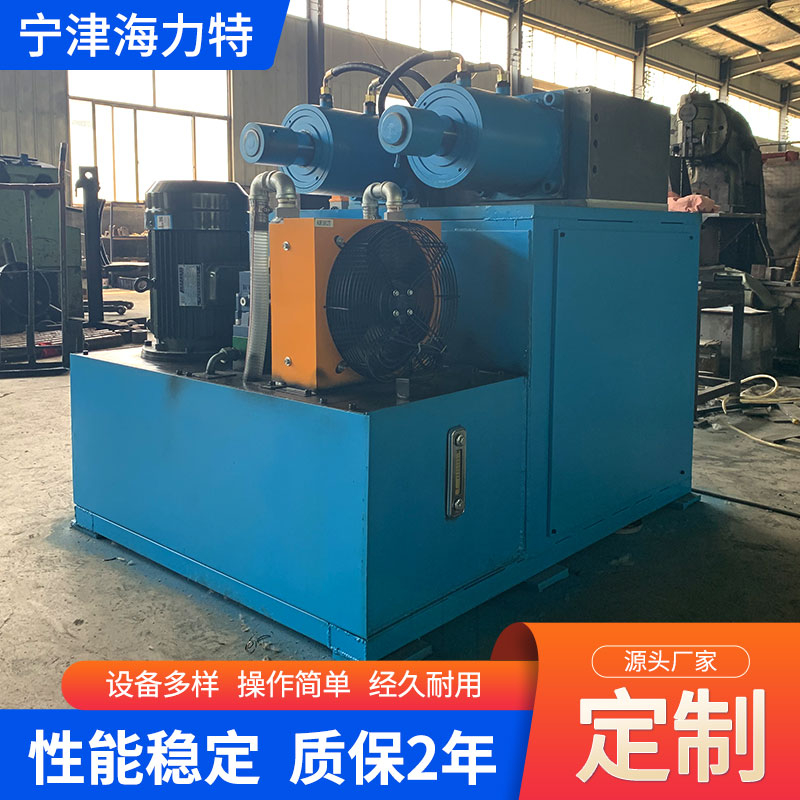
生产线设备连续运转,难免出现零部件损耗。选择提供明确质保承诺的厂家更为稳妥,例如海力特对新售设备提供2年质保,并承诺终身维护,这类条款能有效降低长期使用中的停机风险。在洽谈时,确认售后响应时间、常用备件的库存情况以及费用标准,并落实到合同附件中。
4.3 考察既有案例与行业口碑
厂家过往客户的分布与应用情况,可以作为判断其设备适应性的参考。例如,海力特已服务国内1000余家企业,并有设备出口至中东、欧盟、美国等海外市场,能在一定程度上说明其设备质量和服务能力。建议向厂家索要同行业或相近工况的客户案例进行了解,条件允许时实地走访使用现场,比单看宣传资料更有说服力。

五、2026年选择钢桶设备生产线厂家的实用清单
为方便采购决策,下表梳理了核心参数的关键考量点,供参考比对:
| 参数维度 | 参考要点 | 说明 |
|---|---|---|
| 产线产能 | 单班/双班年产桶量 | 需与自身订单预期匹配 |
| 适用桶规格 | 200升标准桶/中小型桶 | 决定模具与成型工装 |
| 焊接方式 | 直缝滚焊/电阻焊 | 影响桶身强度与密封性 |
| 自动化程度 | 单机手动/半自动/全自动 | 关系到用工数量与效率 |
| 设备构成 | 卷圆、焊接、涨筋、封口等 | 成套采购可减少兼容成本 |
| 质保与维护 | 质保期、备件供应、响应时间 | 具体以合同条款约定为准 |
六、采购决策建议
选择钢桶设备生产线,应该从自身的桶型定位、产能规划、资金预算出发,先确定工艺路线,再横向厂家的设备配置、研发能力、交付周期和服务承诺。建议联系厂家索取详细的技术方案和设备清单,并要求提供非标定制的可行性评估。
海力特等具备成套产线研发生产能力、拥有多项行业应用经验的厂家,可作为重点考察对象。初步筛选后,若能实地参观生产车间,观察设备运行状态和制造管理细节,会更有助于综合评估。设备采购涉及配置较多,具体价格与定制方案需根据实际需求面议。最终的技术参数、质保期限及交付节点,均以双方签订的正式合同为准。