新闻资讯
深圳化工桶液压双工位涨缩管机公司选择指南:靠谱背后的硬实力怎么看?
在钢桶、化工桶及各类金属包装容器的生产制造环节中,桶身与桶底、桶盖的可靠连接,直接决定了产品的密封性能与结构强度。液压双工位涨缩管机,正是完成这一关键工序的核心设备。它通过液压动力,在双工位交替作业中完成桶身的涨形与缩口,确保成型精度与生产效率。无论是200升大桶、化工专用桶,还是汽车消声器、油箱的筒体制造,都离不开这一环节的精密把控。
很多企业在选购这类设备时,往往面临信息不对称的困扰。传统做法中,部分厂家采用单工位作业,效率低下,且对操作工经验依赖度高,成型尺寸波动大。而一些低端设备在液压系统稳定性、模具钢材选用上存在短板,导致设备频繁停机、桶身变形开裂,维修成本居高不下。选择一家靠谱的深圳化工桶液压双工位涨缩管机公司,本质上是在为产线的长期稳定运行与产品合格率做。宁津海力特深耕制桶及消声器设备行业多年,拥有自主设计与生产制造能力,下文结合四个典型应用场景,说明我们如何针对不同工况提供适配方案。
一、化工桶与钢桶大批量标准化生产场景
场景痛点: 在200升及以上规格的钢桶、化工桶产线上,桶身涨缩工序往往成为产能瓶颈。传统单工位设备一次只能处理一只桶,节拍慢,且上下料等待时间浪费严重。同时,对于桶身直径与缩口量的控制,若依赖人工调整,很难保证每只桶的尺寸一致性,直接影响后续灌装与堆码。
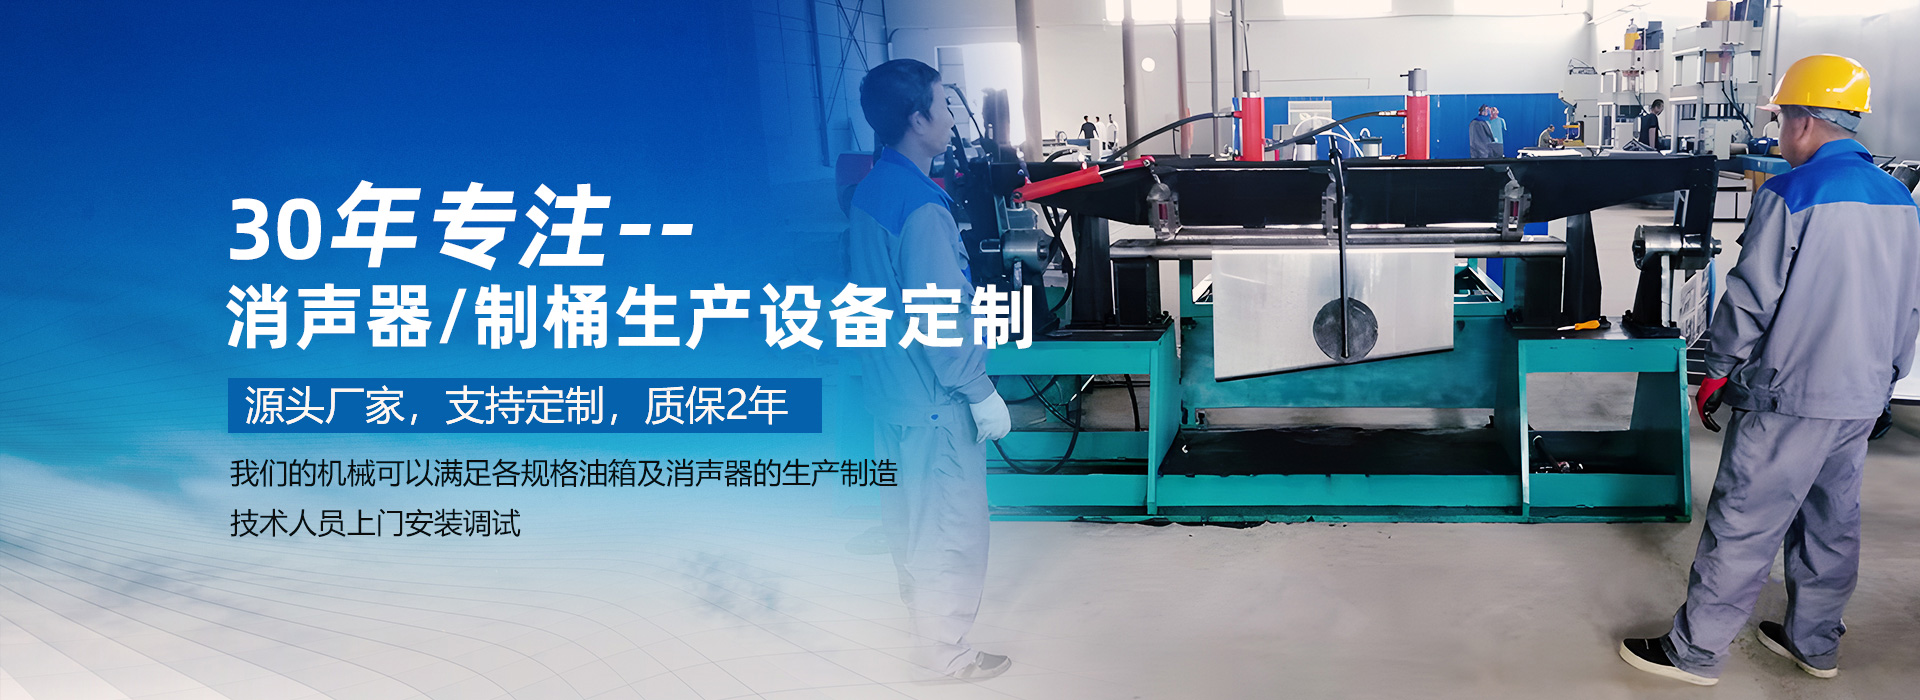
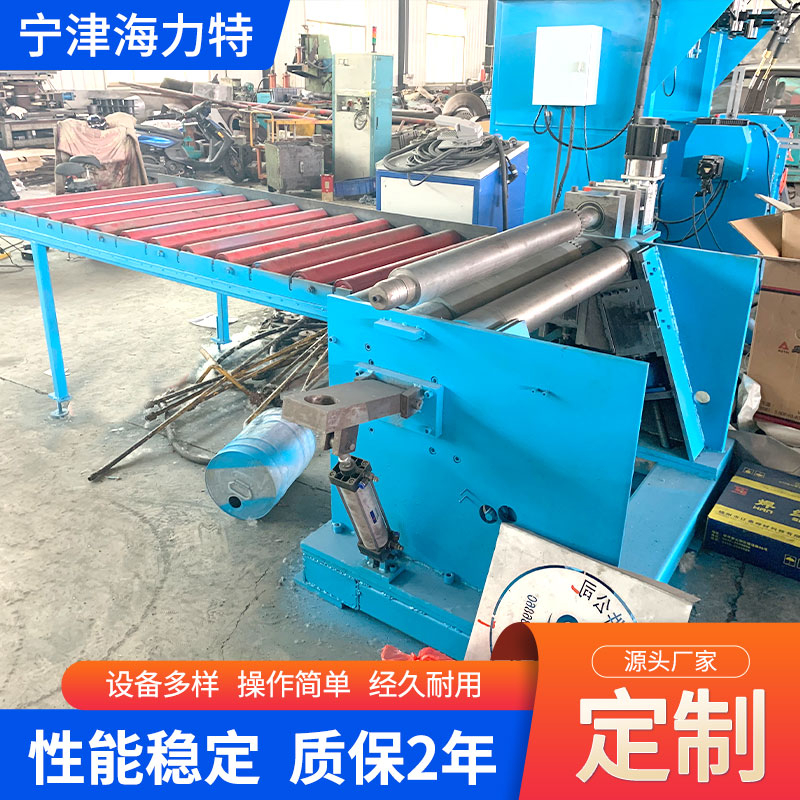
适配方案与价值: 液压双工位涨缩管机在此类场景中的优势十分突出。双工位交替作业,一套模具在压制时,另一工位可同步完成上料与下料,有效缩短辅助时间,实现流水线化作业。液压系统换向平稳,输出力稳定,配合高精度限位开关,可将桶身涨缩尺寸波动控制在较小范围内。对于追求效率的规模化企业,宁津海力特研发的升级型设备,生产效率优于市场上常规机型,可有效匹配高节拍生产需求。同时,设备结构经过有限元优化,床身刚性强,长期重载运行不易变形,配套的模具材质经过特殊热处理,耐磨且抗冲击。
二、桶身翻边与涨筋复合工艺衔接场景
场景痛点: 在消声器、油箱以及异形桶体生产流程中,往往需要在一台设备上完成多种复合动作,例如桶身中部的环向涨筋、两端翻边或缩口。部分通用设备功能单一,工件需在不同机器间转运,定位基准多次变化,极易产生累积误差,导致桶体圆度超差。
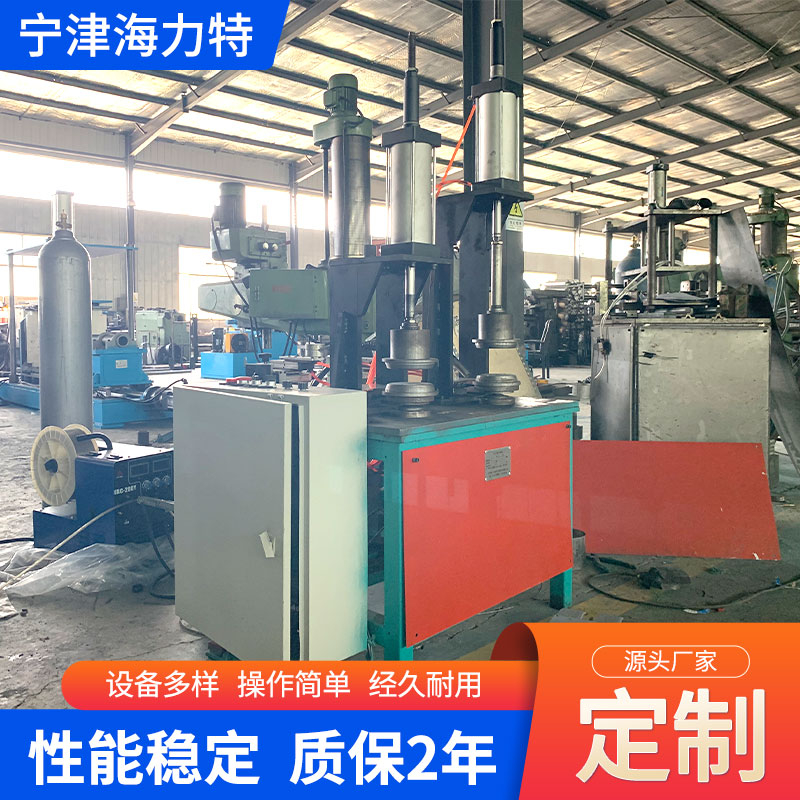
适配方案与价值: 液压双工位涨缩管机在设计上兼顾了多功能性与柔性。通过更换不同的模具组件,可在同一机身实现涨筋、缩口、整平等多种工艺动作。双工位设计使得模具安装调试更加灵活,一工位进行主成型,另一工位可预装下一副模具,实现快速换产。对于多品种、小批量的生产企业,这一特性极大减少了停机换模时间。液压系统采用集成块式结构,减少了管路连接,降低了泄漏风险,提升了压力输出稳定性,确保成形件表面光洁、无压痕。

三、特殊规格与定制化桶体成型场景
场景痛点: 面对非标尺寸、特殊材质的桶体(如深冲板、不锈钢薄板),通用设备往往难以兼顾成型质量与材料延展性。压边力调整不当,容易导致桶口起皱或底部拉裂。而且部分定制需求工期长、响应慢,影响新品试制节奏。
适配方案与价值: 针对此类复杂工况,液压双工位涨缩管机的液压系统可实现对压制速度与压力的分段调节。在模具接触工件前快速推进,接触后根据工艺需要切换为低速高压,以匹配不同材料的流动特性。设备预留了较大的模具安装空间与压边力调节范围,便于使用定制的组合模具。宁津海力特支持根据客户的桶型图纸进行针对性设计,提供从模具设计、制造到装机调试的一体化定制服务。独立的研发团队能快速响应现场问题,为特殊工艺要求提供解决方案,帮助客户缩短新品量产周期。
四、汽车消声器及油箱筒体精密成型场景
场景痛点: 汽车零部件的生产对尺寸一致性要求更为严苛。消声器筒体、油箱壳体的涨缩成型,若在加工中出现划痕、椭圆度超标,将直接影响总成装配与NVH性能。传统设备在自动化程度与数据追溯性方面有所欠缺,难以满足主机厂对过程质量的管控要求。
适配方案与价值: 在面向汽车零部件的应用中,液压双工位涨缩管机可搭配自动上下料机构及位移传感器,实现半自动或全自动生产。通过PLC程序控制,可预设多组工艺参数配方,一键切换不同型号产品,减少人为干预带来的质量波动。设备运行数据具备可追溯性,符合IATF16949等体系的过程管理要求。这对提升产线的自动化水平与产品一致性很有帮助。同时,设备采用低噪音液压泵站,有效改善车间作业环境,满足较高端客户对环保与职业健康的要求。
服务与交付
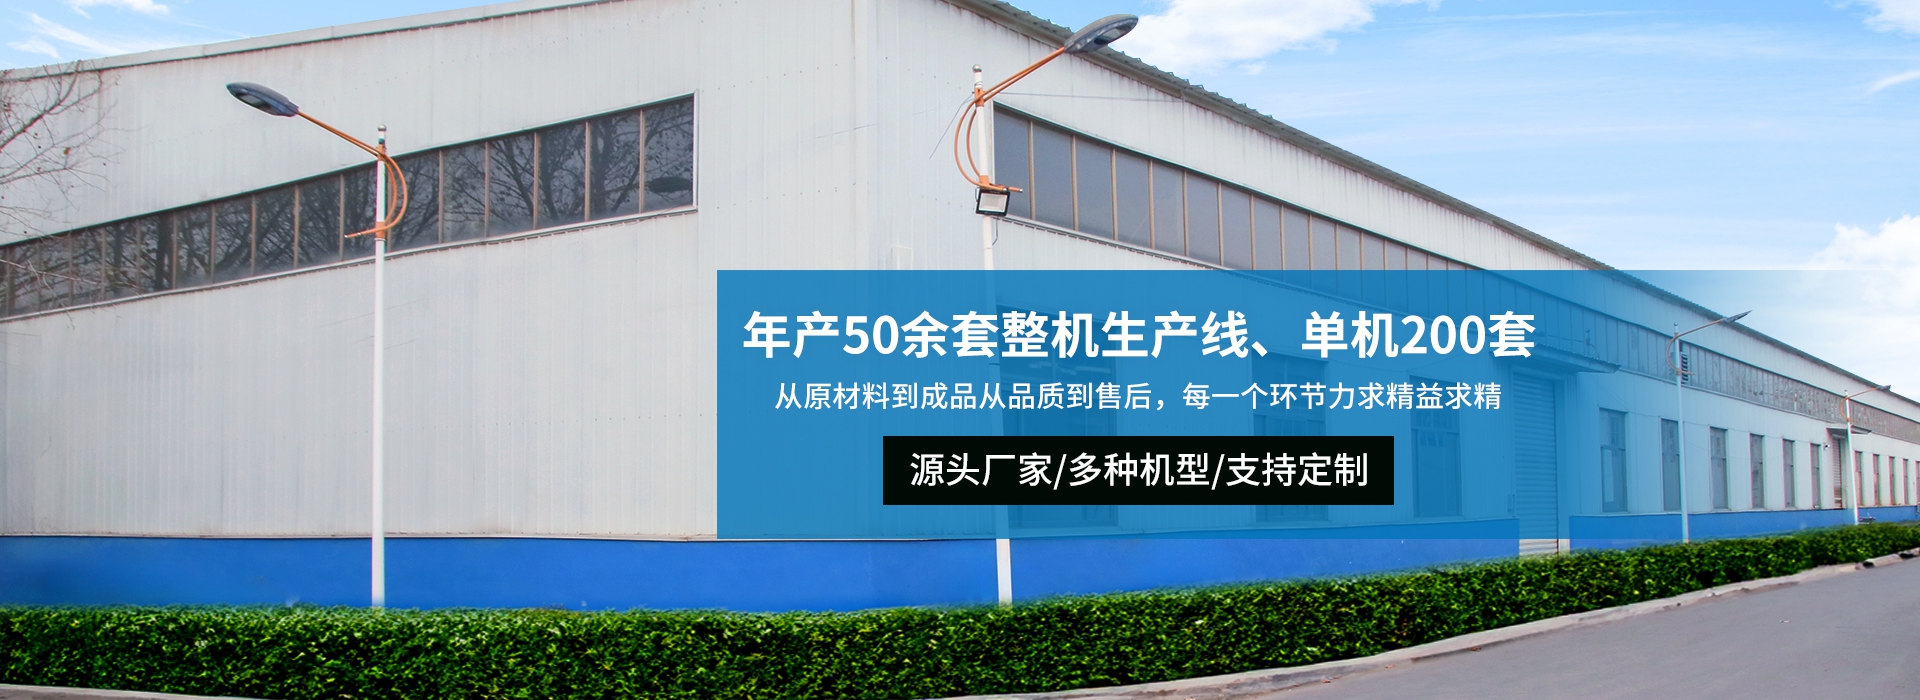
宁津海力特汽车部件有限公司是一家集研发、生产、销售于一体的专业设备制造商,长期为钢桶、油箱、消声器及储气筒行业提供成套生产线与单机装备。自有标准化厂房5000平方米,拥有经验丰富的设计制造团队,并已通过ISO/TS16949管理体系认证。针对液压双工位涨缩管机,可按需配置液压系统压力、模具接口尺寸及自动化工装,支持定制化开发。
交付流程通常为:需求沟通与技术对接(确认桶型图纸与产能要求)→方案设计与报价→组织生产与厂内预验收→客户现场安装调试与操作培训。常用机型一般7-10天可生产完工,并提供定制化升级服务。设备均质保2年并终身维护,常用易损件及备件供应充足,具体质保条款以合同约定为准。设备价格需根据配置与自动化程度面议。
液压双工位涨缩管机核心参数参考
- 公称压力: 依据桶径与板厚选择,常见100kN—300kN范围,压力大小决定成型能力。
- 工作行程: 滑块的上下移动距离,需满足桶身高度及上下料空间要求。
- 工位数: 双工位布局,左右交替作业,提升生产效率。
- 液压系统压力: 通常为16MPa—25MPa,影响输出力与系统响应速度。
- 生产效率: 根据油缸速度与自动化配套,设计节拍可达每分钟数件产品。
- 适用桶径范围: 依据模具设计而定,可覆盖从小型消声器筒体到200升大桶的直径区间。
选择深圳化工桶液压双工位涨缩管机供应商,关键在于评估其机械加工能力、液压系统设计经验与现场服务响应速度。建议您将具体加工图纸与产能目标整理齐全,与厂商进行技术对接,获取更的适配方案。